
 ЯЗЫК
 English
 русский
 Español
 Tiếng Việt
 ไทย

Article Directory
Почему спецификация не раскрывает всей истории
Два шнековых пресса для сточных вод с одинаковой номинальной производительностью и одинаковой заявленной сухостью кека после года эксплуатации могут вести себя совершенно по-разному. Сохраняет свою производительность при стабильном токе двигателя и умеренной дозе полимера. На другом изображено постепенное повышение влажности кека, периодическое засорение и перегрев редуктора.
Эта разница редко связана с концепцией дизайна. Обе машины используют один и тот же физический принцип: вращающийся шнек прижимает осадок к поверхности фильтра, выдавливая воду, в то время как твердые частицы перемещаются к выпускному концу. Разница происходит от производственный процесс — как обработан вал, как собран фильтр, насколько тщательно соосны детали и насколько честно тестируется машина перед отправкой с завода.
Практический вывод очевиден: эффективность обезвоживания, эксплуатационные расходы и срок службы во многом определяются на этапе производства. Поэтому понимание того, как изготавливается шнековый пресс для сточных вод, не является технической роскошью. Это инструмент закупок, который может сэкономить на очистных сооружениях годы затрат на полимеры и время простоя, которых можно избежать.
Основные этапы производства шнековых прессов для сточных вод
Изготовление винтового пресса состоит из шести основных этапов. Каждый из них оставляет след в конечной машине:
- Инженерное и технологическое проектирование
- Выбор материала и отслеживание
- Обработка вала винта и фильтрующих элементов
- Сварка и каркасное строительство
- Сборка и выравнивание
- Заводские испытания
Инженерное и технологическое проектирование
Изготовление начинается с расчета геометрии винта. Инженер определяет диаметр корня, шаг и степень сжатия на основе целевого типа ила, концентрации сырья и требуемой производительности. Эти числа определяют профиль давления вдоль зоны обезвоживания, который определяет, сколько воды можно удалить до того, как осадок будет выгружен.
На этапе проектирования также фиксируется структура фильтра. Сито из клиновой проволоки подходит для волокнистого осадка при производстве бумаги или пищевой промышленности. Многодисковый фильтр лучше подходит для нефтесодержащих и низкоконцентрированных осадков, поскольку обеспечивает большую открытую площадь для выхода воды. Если вам нужно узнать, как эти конструкции ведут себя в полевых условиях, прочтите нашу предыдущую статью. как происходит процесс обезвоживания внутри шнекового пресса .
Выбор материалов и отслеживание
Первое физическое решение — марка нержавеющей стали. SUS304 используется по умолчанию для муниципального осадка и многих промышленных потоков. В SUS316 добавлен молибден для устойчивости к хлоридам, и он предназначен для использования там, где присутствуют агрессивные химические вещества, например, химические сточные воды или береговые установки.
Выбор материала легко утверждать, но трудно проверить. Серьезный завод имеет заводские сертификаты, подтверждающие реальный состав сплава, и поставляет им станки. Толщина пластин рамы и шламового бункера также имеет значение; тонкая рама со временем прогибается, медленно меняя расположение вращающихся частей. Для более глубокого сравнения оценок см. нашу техническую заметку по Выбор нержавеющей стали для шнековых машин для обезвоживания осадка перечисляет, что должен содержать сертификат и где соответствует каждая оценка.
Обработка винтового вала и фильтрующих элементов
Вал винта обрабатывается на токарном станке с ЧПУ, поэтому внешний диаметр остается постоянным по всей длине. Биение — отклонение вала от истинной оси вращения — обычно контролируется на уровне 0,1 мм или менее на метр длины вала. Вал, длина которого превышает это значение, прижимает осадок к одной стороне фильтра, вызывая неравномерный износ сетки и постоянное снижение сухости кека.
На многодисковых прессах каждый фильтрующий диск должен быть плоским и одинаковой толщины. Когда диски уложены и сжаты, небольшие отклонения в отдельных дисках приводят к неравномерной ширине прорези. Постоянство ширины щелей является одним из наиболее очевидных измеримых различий между тщательным производством и сокращенным производством, поскольку оно напрямую контролирует количество удерживаемых мелких твердых частиц.
Сварка и каркасное строительство
Рама, впускная коробка для шлама и выпускной конус сварены в приспособлениях, которые ограничивают деформацию. Сварные швы, контактирующие со шламом, шлифуются заподлицо, поскольку шероховатая кромка сварного шва захватывает волокнистый материал и становится начальной точкой закупорки.
Качество сварки нержавеющей стали зависит не только от формы шва. Зона сварного шва во время процесса должна быть защищена от кислорода, а готовый сварной шов протравлен и пассивирован для восстановления коррозионной стойкости. Если этот шаг пропустить, линия сварного шва становится первым местом, где начинается питтинговая коррозия в богатом хлоридами осадке.
Сборка и выравнивание
Самый чувствительный этап – установка зазора между витком винта и поверхностью фильтра. На большинстве винтовых прессов этот зазор составляет от 0,5 до 1,5 мм и должен быть одинаковым по всей окружности. Мастера-сборщики проверяют это с помощью стрелочных индикаторов, вращая вал и измеряя в нескольких угловых положениях.
Затем двигатель, редуктор и винтовой вал соединяются и выравниваются в соответствии со спецификацией производителя. Муфта, которая была вынуждена выровнена во время сборки, через несколько месяцев проявится в виде шума и вибрации коробки передач. Это также этап, на котором конструкция демонстрирует удобство обслуживания: доступные подшипники и точки промывки являются результатом принятых ранее решений, но они становятся видимыми только сейчас.
Заводское тестирование
Перед упаковкой винтового пресса необходимо провести полное заводское испытание, включающее обкатку водой, измерение тока двигателя и вибрации, проверку направления вращения и визуальный осмотр на предмет утечек. По возможности машина тестируется на реальном или синтетическом осадке, чтобы подтвердить поведение при разгрузке кека.
Завод записывает эти базовые значения. Те же номера используются позже на объекте клиента для подтверждения правильности завершения установки и запуска. Запрос отчета об испытаниях вашей конкретной машины, а не только семейства моделей, является нормальной профессиональной практикой.
Допуски, которые сопровождают вас в повседневной работе
Некоторые производственные допуски являются косметическими. На винтовом прессе некоторых нет. В таблице ниже показаны параметры, оказывающие наибольшее влияние на повседневную работу.
| Производственный параметр | Типичная цель | Эксплуатационный эффект, если плохой |
|---|---|---|
| Зазор между винтом и фильтром | От 0,5 до 1,5 мм в зависимости от модели | Меньшая сухость кека, больший расход полимера |
| Биение вала | Макс. 0,1 мм на метр длины вала | Неравномерный износ, вибрация, повреждение подшипников |
| Плоскостность фильтрующего диска | В пределах 0,2 мм по площади фильтра | Изменение ширины щели, утечка твердых частиц, засорение |
| Отделка сварного шва на пути шлама | Приток земли | Накопление волокон, засоры, дополнительные остановки очистки |
| Соосность коробки передач и двигателя | В пределах спецификации производителя | Шум, вибрация, перегрев коробки передач |
| Марка нержавеющей стали | SUS304 или SUS316 с сертификатом завода | Коррозия, трещины сварных швов, преждевременная замена. |
Как качество производства влияет на эксплуатационные расходы
Расход полимера
Неравномерный зазор между шнеком и фильтром вынуждает оператора увеличивать дозу полимера, чтобы сохранить хлопья неповрежденными. Полимер обычно является самой большой затратой на химикаты при обезвоживании осадка. Хорошо изготовленный пресс придает хлопьям постоянный профиль сдвига, поэтому операторы обычно достигают одинаковой сухости кека при меньшей дозе.
Энергопотребление
Винтовые прессы уже потребляют гораздо меньше энергии, чем центрифуги или ленточные прессы, поскольку привод работает на низкой скорости и механическая работа используется для транспортировки, а не центробежного ускорения. Это преимущество уменьшается, когда качество производства низкое. Несоосный вал и плохо установленные подшипники преобразуют электрическую энергию в трение и тепло, увеличивая ток двигателя и сокращая срок службы компонентов. Для промышленных потоков смешанного состава Модель промышленного винтового пресса QXDL132 представляет собой пример тихоходной конструкции с коррозионностойкими контактными деталями, рассчитанной на абразивный шлам.
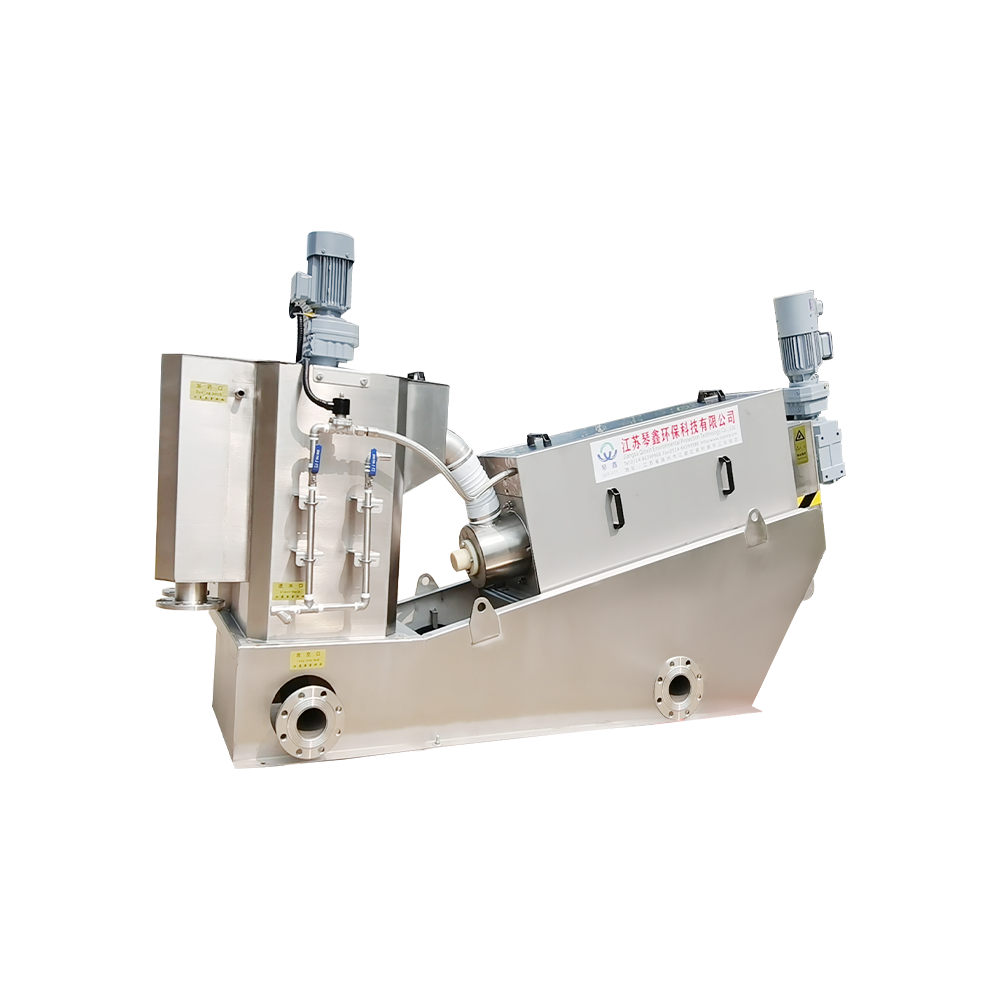 Изготовленный на заказ энергосберегающий пресс для пищевых продуктов, машина для обезвоживания, спиральный винт, роса осадка Компания Yangzhou Qinxin Environmental Protection Technology Co., Ltd. - это китайская изготовленная на заказ энергосберегающая машина для обезвоживания пищевых продуктов, спиральная машина... Посмотреть продукт →
Техническое обслуживание и засорение
Двумя наиболее распространенными жалобами при техническом обслуживании винтовых прессов являются засорение сита и выход из строя подшипников. Засорение часто связано с неравномерной шириной щели или неровным сварным швом внутри пути для ила. Выход из строя подшипников часто связан с выравниванием вала на этапе сборки. Обе проблемы являются производственными проблемами задолго до того, как они перерастают в эксплуатационные проблемы. Если вы уже работаете с печатной машиной, наш Руководство по техническому обслуживанию и сроку службы винтовых прессов из нержавеющей стали содержит список точек проверки и интервалов замены, которые помогут вам выявить эти проблемы на ранней стадии.
Проверка качества производства перед заказом
Когда вы проводите аудит поставщика винтовых прессов, рассматривайте завод как часть спецификации. Эти пять проверок охватывают области наибольшего риска:
- Сертификаты прокатного стана на марку нержавеющей стали, используемой на деталях, контактирующих с рабочей средой.
- Отчет о заводских испытаниях или видео испытаний для конкретной машины, которую вы покупаете.
- Сварочная практика — сертифицированные сварщики и травление/пассивация в качестве стандартного этапа.
- Наличие запасных частей не менее пяти лет: валы, диски, сетки, подшипники, уплотнения.
- Эталонные установки в вашей отрасли или с аналогичным типом осадка.
Производитель, имеющий собственную производственную линию и опыт реализации проектов по очистке муниципальных и промышленных сточных вод, скорее всего, ответит на эти вопросы документацией, а не обещаниями. Экологичная автоматическая обезвоживающая машина QXDL303 , например, происходит из семейства продуктов, адаптированных для различных отраслей; его многодисковая конструкция отражает опыт производства с маслянистыми и мелкозернистыми шламами. Аналогичным образом, Модель шнекового пресса для химических сточных вод QXDL354 показывает, как коррозионная среда меняет характеристики фильтрующего материала и детали уплотнения.
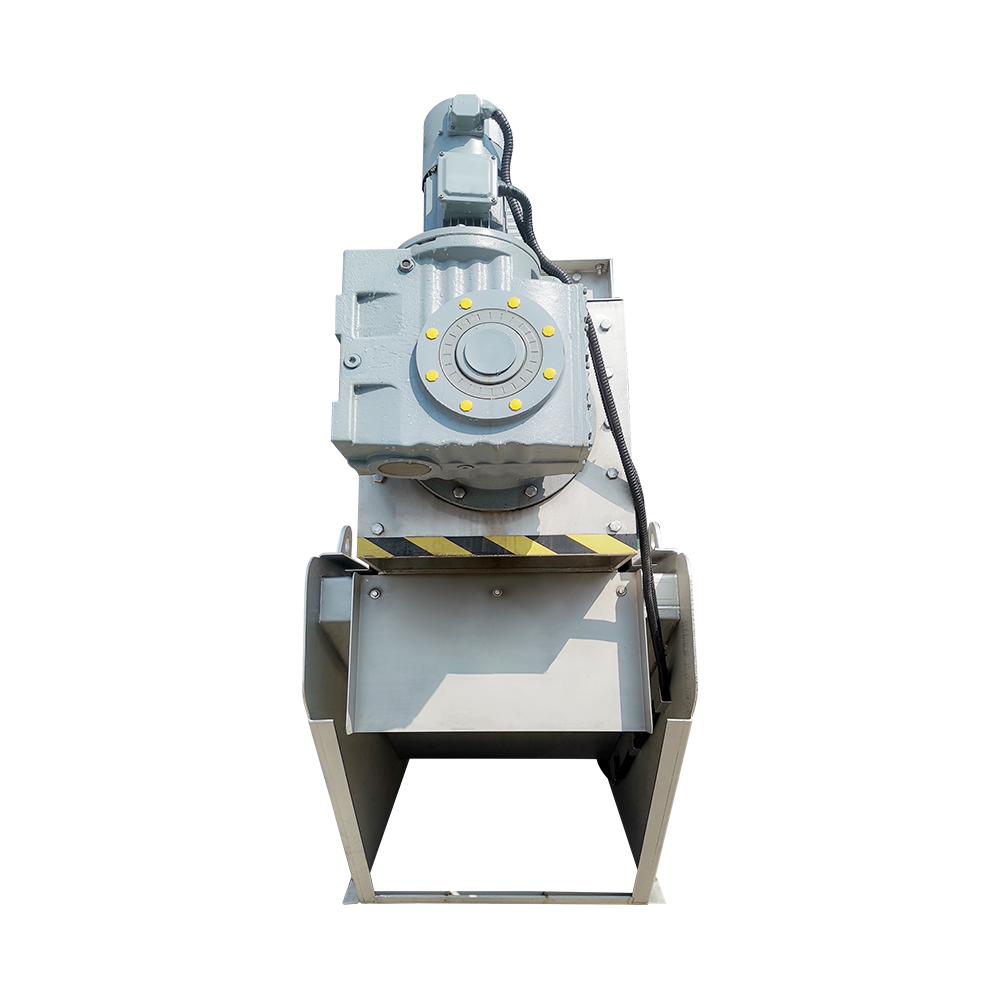 Автоматическая машина для обезвоживания осадка шнекового пресса для сточных вод животноводства Высокопроизводительный шнековый пресс для очистки сточных вод животноводства. Автоматизируйте разделение твердых частиц и жидкости, уменьшите объем осадка и уменьшите объемы отходов. Посмотреть продукт →
 Изготовленная на заказ машина для обезвоживания шлама со спиральным винтом для очистки сточных вод, экологически чистая машина Компания Yangzhou Qinxin Environmental Protection Technology Co., Ltd. - это китайская таможенная очистка сточных вод, экологически чистая спирально-винтовой шлам Dewa ... Посмотреть продукт →
И последний практический момент: подберите машину к отстою. Горизонтальный шнековый пресс для пищевых продуктов соответствует другим гигиеническим стандартам, чем модель для промышленных сточных вод, и механические детали соответственно различаются. Правильное соответствие снижает как капитальные, так и эксплуатационные затраты. Неправильное соответствие превращает небольшую первоначальную экономию в годы интенсивного использования полимеров и повторных посещений сервисного обслуживания.
Заключение
Процесс производства шнекового пресса для сточных вод определяет три цифры, которые наиболее важны для очистных сооружений: сухость кека, расход полимера и внеплановые простои . Сертификация материалов, допуски на обработку, выравнивание сборки и заводские испытания — это не абстрактный жаргон качества. В этом заключается практическая разница между печатной машиной, которая работает годами, и печатной машиной, требующей постоянного внимания.
При оценке поставщиков попросите показать, как обрабатывается вал, как собирается фильтр и что на самом деле содержится в отчете об испытаниях. Ответы расскажут вам о машине больше, чем любая таблица номинальных мощностей.



 ТОП