
 ЯЗЫК
 English
 русский
 Español
 Tiếng Việt
 ไทย

Article Directory
- 1 Почему контроль качества определяет производительность винтового пресса
- 2 Почему винтовой пресс является требовательным испытанием контроля качества
- 3 Стандарты качества материалов
- 4 Допуски размеров и сборки
- 5 Проверка электрической системы и системы привода
- 6 Проверка и тестирование производительности
- 7 Стандарты сертификации и документации
- 8 Как оценить возможности поставщика по контролю качества
- 9 Контроль качества как требование контракта
Почему контроль качества определяет производительность винтового пресса
Два винтовых пресса могут иметь одинаковую производительность и совершенно по-разному вести себя в эксплуатации. Один из них обеспечивает заявленную производительность, производит осадок с содержанием сухого остатка 21–25% и годами работает при регулярном техническом обслуживании. Другой с трудом достигает сухости кека 18%, через шесть месяцев начинает заметно вибрировать, а в течение двух лет развивается коррозия вдоль сварных швов. Этот разрыв не вызван теорией дизайна; он создан контролем качества. Выбранные материалы, допуски, выдерживаемые при обработке и сборке, испытания, проводимые перед отправкой, а также документы, поставляемые вместе со станком, определяют, соответствует ли бумажная спецификация реальной.
Начните с вывода, который важен для покупателей: стандарты контроля качества являются самым надежным показателем долгосрочных эксплуатационных затрат . Недорогая машина с непроверенным контролем качества будет потреблять больше энергии, больше полимера и больше часов обслуживания, чем деньги, сэкономленные при покупке. Относитесь к стандартам контроля качества как к формальному критерию отбора, а не как к формальности, требующей утверждения после поставки.
Почему винтовой пресс является требовательным испытанием контроля качества
Винтовой пресс работает в условиях, которые быстро обнажают слабость производства. Он работает непрерывно, часто по 24-часовому графику, и от его механической стабильности зависит вся линия лечения.
- Частицы абразивного осадка постоянно движутся к корзине фильтра и завинчивают кромки скребков.
- Вал шнека испытывает высокие осевые и радиальные нагрузки, которые изменяются в зависимости от концентрации твердых частиц в питании.
- Химический состав сточных вод может варьироваться от pH 2 до pH 12 и может содержать хлориды, сульфиды или органические кислоты.
- Доза полимера, потребление энергии и стоимость рабочей силы — все зависит от устойчивого, повторяемого механического поведения.
Стандарты контроля качества охватывают материалы, размеры, сборку, электробезопасность, эксплуатационные испытания и документацию. Если поставщик не может продемонстрировать, как контролируется каждая зона, машина остается неизвестной, независимо от того, насколько убедительна брошюра. Обзор Как работают машины для обезвоживания шнекового прессового осадка прежде чем сравнивать средства контроля производителя с контрольными точками, указанными ниже.
Проектирование процессов также влияет на ожидания в отношении качества. Для сточных вод с высоким содержанием волокнистых или крупных твердых частиц предварительная стадия, такая как Винтовой сепаратор твердой и жидкой фаз QX60TS позволяет снизить нагрузку на основной пресс и стабилизировать производительность. Стандарты контроля качества применимы и к этой машине, поскольку сбой на входе приводит к изменению качества сырья, подаваемого в обезвоживающий пресс.
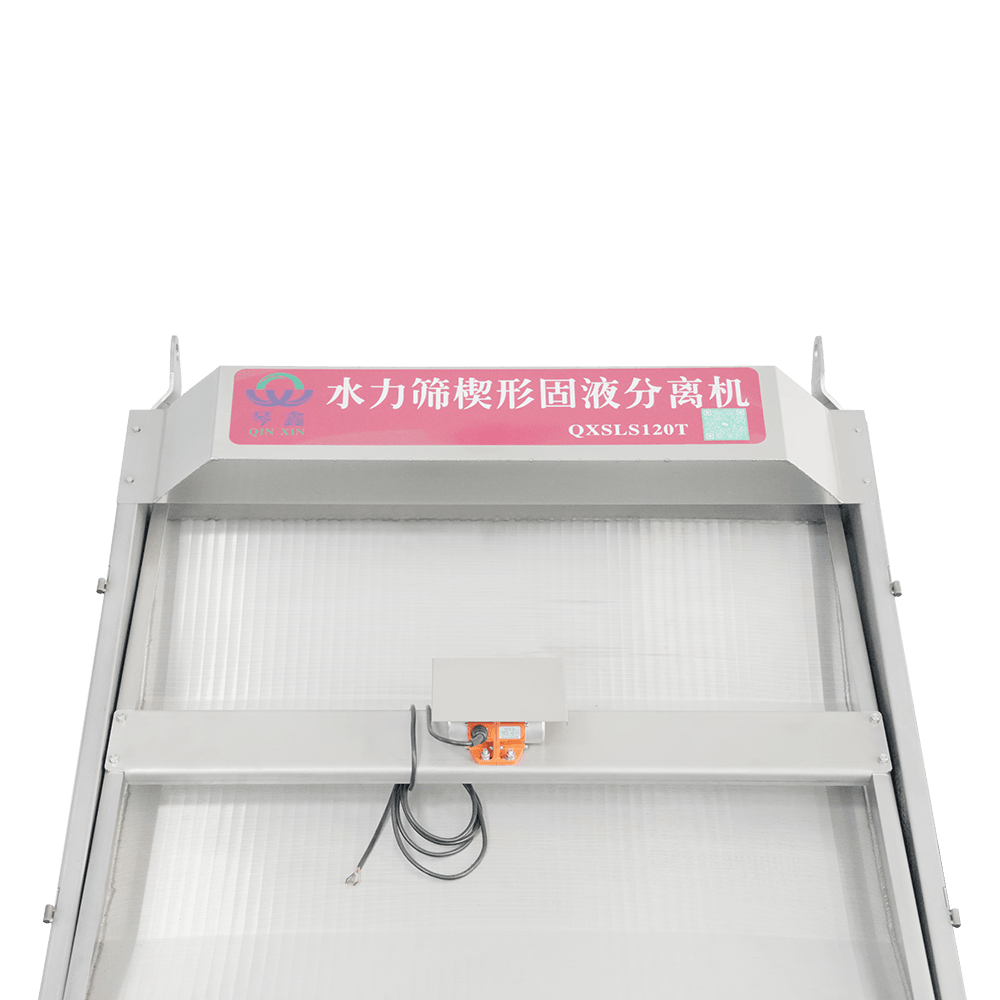 Гидравлический сепаратор твердой и жидкой фаз с гидроциклоном на заказ/ Компания Yangzhou Qinxin Environmental Protection Technology Co., Ltd. - это китайский гидроциклонный гидроциклонный сепаратор с наклонным ситом, изготовленный по индивидуальному заказу, гидравлический сепаратор твердых частиц и жидкости... Посмотреть продукт →
Стандарты качества материалов
Ошибки в материалах являются наиболее дорогостоящими нарушениями контроля качества, поскольку они скрыты в машине и их трудно исправить после установки.
Марки нержавеющей стали и толщина пластины
Каждый компонент, контактирующий с осадком или фильтратом, должен быть изготовлен из указанной нержавеющей стали. SUS304 является стандартным выбором для муниципальных и большинства промышленных осадков. SUS316 или SUS316L требуется в тех случаях, когда присутствуют хлориды, морская вода или агрессивные химические вещества, как описано в разделе Рекомендации по коррозии нержавеющей стали при изготовлении винтовых прессов . Одной марки недостаточно: толщина пластины определяет жесткость и срок службы. Корзина, изготовленная из пластины толщиной 1,5 мм, при том же давлении изгибается иначе, чем корзина, изготовленная из пластины толщиной 2,5 мм.
Попросите сертификаты на материалы и убедитесь, что поставленная марка соответствует спецификации. Дисциплинированный поставщик проводит входной контроль, проверяя маркировку, толщину, состояние поверхности и сертификаты, прежде чем отправить материал в производство. Машины, построенные по этой дисциплине, такие как Экологичная автоматическая спирально-шнековая машина для обезвоживания осадка QXDL303 , сохраняйте постоянную геометрию корзины на протяжении многих лет эксплуатации.
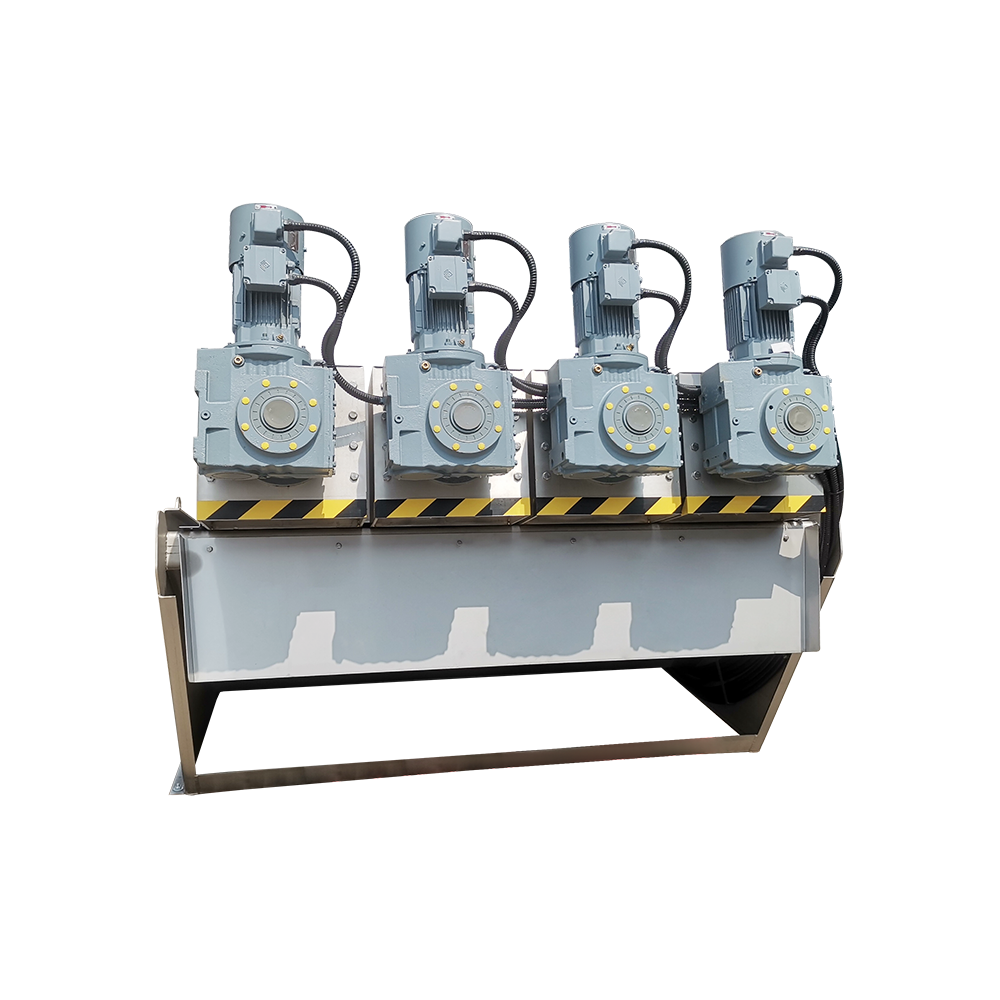 Изготовленная на заказ машина для обезвоживания шлама со спиральным винтом для очистки сточных вод, экологически чистая машина Компания Yangzhou Qinxin Environmental Protection Technology Co., Ltd. - это китайская таможенная очистка сточных вод, экологически чистая спирально-винтовой шлам Dewa ... Посмотреть продукт →
Сварка и качество поверхности
Рамы и корзины изготавливаются из сварных швов с полным проваром без пористости, шлака и подрезов. Внутренние сварные швы должны быть гладко отшлифованы во избежание накопления шлама и местной коррозии. Перед сборкой сварные швы, выдерживающие давление, должны быть проверены капиллярным или гидростатическим методами. Не менее важна обработка поверхности: шероховатые внутренние поверхности ускоряют образование накипи и усложняют очистку, поэтому поверхности, контактирующие с илом, обычно обрабатываются до Ra 3,2 мкм или выше.
Допуски размеров и сборки
Зазор фильтра и геометрия корзины
Зазор фильтра контролирует как скорость улавливания, так и образование осадка. Отверстия щелей следует измерять сегмент за сегментом, поскольку отклонение за пределы примерно ±0,2–0,5 мм создает предпочтительные пути потока: тонкие участки корки пропускают больше воды, снижают скорость улавливания и увеличивают потребность в полимере. Надежный протокол контроля качества включает в себя измерения отдельных сегментов, а не только визуальную проверку.
Соосность валов и рабочий зазор
Биение вала винта в посадочных местах подшипников должно быть в пределах около 0,05 мм. Зазор между шнеком шнека и корзиной фильтра составляет расчетное значение, обычно 0,5–1,5 мм в зависимости от типа осадка, и он должен быть одинаковым по всем сегментам. Плохая центровка приводит к вибрации, неравномерному износу, постоянному отклонению вала и преждевременному выходу из строя подшипников.
Уплотнения и вращающиеся компоненты
Уплотнения являются частым местом неисправности в системах сточных вод. В стандарте контроля качества должен быть указан материал уплотнения и проверены характеристики уплотнения при номинальном давлении. Подшипники должны выбираться для непрерывной работы в тяжелых условиях с соответствующим коэффициентом эксплуатации, а электродвигатели, работающие во влажной и пыльной среде, должны иметь класс защиты IP55 или выше для непрерывной работы S1.
Проверка электрической системы и системы привода
Контроль качества распространяется на трансмиссию. Винтовой пресс — машина с высоким крутящим моментом: двигатель, редуктор и преобразователь частоты должны соответствовать пусковому моменту и переменной нагрузке по твердым веществам. Ключевые проверки:
- Двигатель рассчитан на непрерывную работу (S1) со степенью защиты корпуса IP55 или выше.
- Коэффициент обслуживания редуктора не менее 1,5 для работы с осадком.
- Совместимость с ЧРП, когда планируется работа с регулируемой скоростью.
- Защита от тепловой перегрузки и аварийная остановка на панели управления.
Проверка и тестирование производительности
Документация полезна, но тест является доказательством. Перед отправкой каждая машина должна пройти проверку на холостом ходу: плавное вращение, отсутствие аномального шума и вибрации, стабильное потребление тока и отсутствие утечек масла. Там, где это возможно, необходимо провести испытание под нагрузкой с репрезентативным осадком для проверки пропускной способности, сухости кека и улавливания твердых частиц. В таблице ниже перечислены контрольные точки, которые должен охватывать протокол заводских испытаний.
| Контрольно-пропускной пункт | Типичный критерий приемки | Риск, если его игнорировать |
|---|---|---|
| Равномерность ширины щели фильтра | Отклонение в пределах ±0,2–0,5 мм. | Мутный фильтрат, неравномерный осадок |
| Биение вала в гнездах подшипников | 0,05 мм или меньше | Вибрация, преждевременный выход подшипников из строя |
| Работа без нагрузки | Плавная работа, стабильный ток | Скрытые дефекты сборки добираются до места |
| Нагрузочный тест на сухость кека | Обычно 20–30 % сухого вещества при правильной флокуляции. | Завышенная мощность |
| Скорость улавливания твердых частиц | 92–95 % или выше при правильной флокуляции. | Высокая стоимость полимера, риск разрешения |
| Тест на утечку | Отсутствие утечек при номинальном давлении | Коррозия и проблемы безопасности |
Кондиционирование полимера является частью того же испытания. Стабильная флокуляция зависит от концентрации, времени выдержки и точности дозирования. Интегрированное устройство дозирования полимера с регулируемой частотой, например Интегрированное устройство дозирования полимеров QXYTH3000L , поддерживает постоянную дозу во время приемочных испытаний и нормальной эксплуатации, что делает результат испытаний значимым.
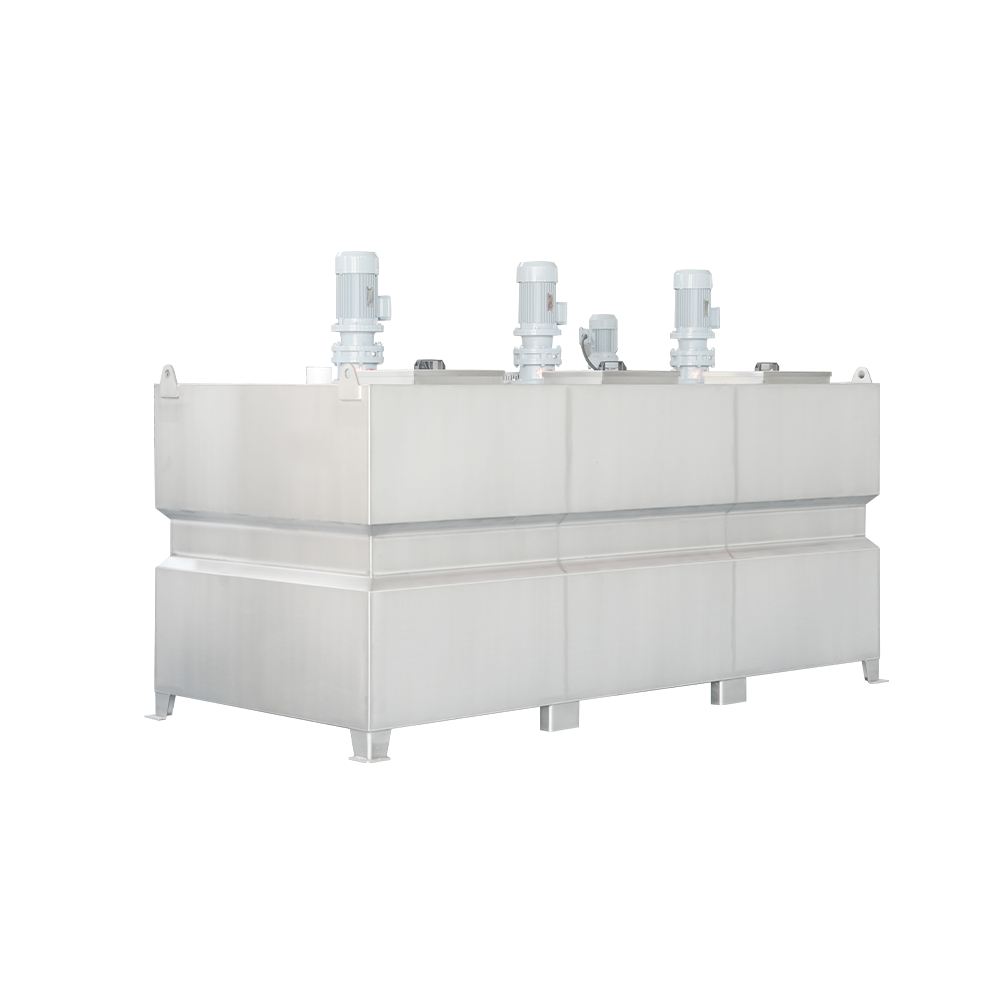 Изготовленное на заказ автоматическое интегрированное дозирование порошковых химикатов с переменной частотой дозирования Dev Компания Yangzhou Qinxin Environmental Protection Technology Co., Ltd. - это китайская компания по индивидуальному заказу автоматического интегрированного дозирования порошковых химикатов с переменной частотой... Посмотреть продукт →
Прочтите протокол испытаний построчно. Если поставщик не может предоставить измеренные значения сухости кека, скорости улавливания, энергопотребления и уровня вибрации, считайте заявленные характеристики маркетинговыми.
Стандарты сертификации и документации
Контроль качества не является завершенным до тех пор, пока не появятся записи. В комплект поставки должны входить сертификаты на материалы, протоколы контроля сварки, отчеты о проверке размеров, технические паспорта двигателя и редуктора, электрические схемы, отчет о заводских приемочных испытаниях, а также руководства по установке и техническому обслуживанию. Эти документы являются основой для ввода в эксплуатацию, заказа запасных частей и устранения неисправностей.
Сертификаты системы дополняют эти записи. ISO 9001 указывает на наличие документированных процедур; Сертификация системы управления окружающей средой и охраной труда является обычным явлением на хорошо управляемых предприятиях. Целью является не подсчет сертификатов, а подтверждение того, что процедуры соблюдаются на практике.
Как оценить возможности поставщика по контролю качества
Целенаправленного аудита достаточно; вам не нужен штатный инспекторский персонал.
- Попросите поставщика указать точки контроля качества и приемочные значения для контрольных точек, указанных выше. Расплывчатые ответы свидетельствуют о слабом контроле.
- Проведите аудит завода или проведите видеоаудит: проверьте склад поступающего материала, качество сварных швов, измерительные инструменты и калибровку испытательного оборудования.
- Запросите эталонные установки в отраслях, аналогичных вашей, таких как коммунальные, пищевые, молочные, химические или животноводческие сточные воды.
- Сравните заявления о потреблении энергии и полимеров с фактическими эксплуатационными данными со справочных сайтов.
Разумной отправной точкой являются производители с продемонстрированной производственной базой. Компания Yangzhou Qinxin Environmental Protection Technology Co., Ltd., например, сообщает о предприятии площадью 14 000 м², более чем 600 клиентах и сертификатах системы управления качеством ISO, окружающей среды и гигиены труда. Покупатели по-прежнему должны проверять эксплуатационные претензии посредством заводского аудита и проверять рекомендации по выбору обезвоживающего пресса по производительности и мощности перед совершением.
Контроль качества как требование контракта
Контроль качества – это не стопка сертификатов. Это причинно-следственная цепочка, которая связывает выбор материала, производственные допуски, испытания и документацию с надежным обезвоживанием. Шнековый пресс для сточных вод – прецизионная машина, работающая в агрессивной среде; стандарты, лежащие в его основе, определяют, станет ли он самым надежным устройством в линии лечения или источником повторяющихся простоев. Определите требования по контролю качества в договоре на поставку, проверьте их на заводе и требуйте отчет об испытаниях как часть поставки.



 ТОП